焼結のスピードトラップ:なぜW18O49以降の競争において精密真空ホットプレスが依然として勝者なのか
Sep 15, 2026
研究室での午前2時のフラストレーション
ポスドクがひび割れたペレットを見つめています。それは単相W18O49、熱電応用に有望な酸化タングステンになるはずでした。代わりに彼女が手にしたのは、XRDパターンにWO2のゴーストピークを持つ粗粒な円盤です。従来の真空ホットプレスは1100°Cで4時間運転しました。結果は?秩序のない粒成長、不完全な相転移、そして89%で頭打ちになった密度でした。
廊下を隔てた向こうで、同僚が放電プラズマ焼結(SPS)について話しています。「60分だ」と彼は言います。「97%の密度。完璧な相だ」。彼女の研究費ではSPSの使用時間を賄えません。しかし、重要なのはここです:彼女の研究室のホットプレスは基本モデルです。その温度均一性は雑です。粉末調製は後回しにされています。彼女はその技術が限界だと思い込んでいます。それは違います。
材料科学では、私たちはしばしば認知的な罠に陥ります。根本的に新しいツールだけが答えだと信じがちですが、より静かな答えは、すでに持っているツールを極めることです。W18O49に関する真実は、SPS対従来のホットプレスではありません。それは、ダイス(金型)の上流にある変数をどれだけ深く制御できるかです。
見過ごされがちなてこ:圧力の前の粉末
なぜSPSは魔法のように感じられるのか
工業用SPSはパルス直流電流を用いて内部ジュール加熱を発生させます。粒子間にスパークを生じさせ、表面を清浄化し、最大100 K/minの昇温速度を達成します。WO3とWO2から1時間以内にW18O49のその場合成が可能です。粒子は微細なままです。密度は99%を超えます。
それは本当に素晴らしい技術です。しかし同時に、形状の制限、高い設備コスト、そして多くの研究室を躊躇させるパルス電源のメンテナンスも伴います。
忘れられたフロンティア
従来の真空ホットプレスは外部からの放射熱に依存します。加熱は遅くなります。もし粉末が凝集していたり、反応性が高かったり、不均一だったりすると、長時間の保持は問題を招きます:粒の粗大化、揮発性元素の損失、不完全な反応。
しかし、もし粉末がすでに活性化された状態でダイスに入ったらどうでしょうか?
ここで、精密な粉末処理が経済性を変えます。高エネルギープラネタリボールミル、制御雰囲気下での篩い分け、脱泡混合を組み合わせれば、粒子表面を清浄化・活性化するためにスパークは必要ありません。機械的エネルギーがすでにその仕事を済ませているからです。
- プラネタリボールミルは、WO3とWO2をサブミクロンサイズまで微粉化し、均一に混合します。粒子の接触面積が飛躍的に増加します。
- エアジェット篩いは微細な凝集体を取り除き、グラファイト型内での充填密度を均一に保証します。
- 真空または遠心混合機は、ダイスが閉じる前に空隙や閉じ込められた気体を除去します。
これほどまでに良く調製された粉末を用いれば、精密な昇降温プロファイルと厳密な温度均一性を備えた最新の真空ホットプレスは、SPSとの境界線を曖昧にする驚くべき結果を達成できます。
振付師としての圧力
軸応力の隠れた力
タングステンと酸素原子のダンスにおいて、圧力は振付師です。SPSは軸圧力を用いてW18O49における優先的な結晶配向を誘起し、異方性熱電特性を向上させます。従来のホットプレスも全く同じことを行います——もし、目標温度でその圧力を均一に維持し、ミクロンレベルの平行度で保持できるならば。
サーボ油圧制御を備えたハイエンドの真空ホットプレスは、数時間にわたって±0.5%未満の偏差で圧力を印加します。ラム(プランジャー)は完全に垂直を保ちます。これはあなたの祖父の時代の実験用プレスではありません。SPSの重要な機械的境界条件——圧力、保持時間、制御雰囲気——を再現しつつ、サンプル形状の自由度を与える精密機器です。
そしてここに心理的な転換があります:長時間の保持と戦う代わりに、それを利用してW18O49相が完全に秩序化するのを許すのです。粒子表面がすでに活性化されているなら、余分な時間は粒成長のペナルティではなく、微調整の段階になります。
並べてみる現実検証
| 要因 | SPS(工業用) | 最適化された真空ホットプレス |
|---|---|---|
| 加熱機構 | 内部ジュール効果(パルスDC) | 精密電力制御を伴う外部放射 |
| サイクル時間 | < 1時間 | 2–4時間(ただしバッチの柔軟性あり) |
| 相純度(W18O49) | 非常に高い(その場合成) | 非常に高い(粉末がミリングにより事前活性化されている場合) |
| 結晶粒径 | 超微細(成長抑制) | 微細~中程度(制御された昇温/保持で管理可能) |
| 相対密度 | 97–99%+ | 97–98%+ 達成可能 |
| 形状の柔軟性 | 対称的で電流経路に適した形状に限定 | 複雑な円盤、リング、ニアネットシェイプ |
| 設備コスト | 非常に高い | 中程度 |
| オペレータースキル | 高い(電気的+機械的) | 機械的、広く習得可能 |
この表は普遍的な勝者を宣言しているわけではありません。それは実用的な真実を明らかにしています:W18O49——あるいはあらゆる先進的な酸化物——を追い求めるほとんどの研究室およびパイロットラインにとって、厳密な粉末調製に支えられた最新の、精密制御された真空ホットプレスは、単一の高価な資産に縛られることなく、重要な性能を提供します。
「十分に良い」技術の心理学
私たちは新しい解決策を追い求めるようにできています。急峻な昇温曲線と99.8%の密度を掲げたSPSの論文は魅力的です。しかし、材料工学において、信頼性と柔軟性は静かに複利効果を生み出します。毎日稼働し、複数の材料に対応し、交換可能な工具と分かりやすいメンテナンスを備えた真空ホットプレスは、一年の半分をアイドル状態で過ごす気難しいSPSよりも、より多くの累積的な知見を生み出します。
W18O49におけるブレークスルーは、パルス電流ではありません。それは、合成経路は焼結回路を閉じるときではなく、粉砕媒体を選ぶときに始まると気づくことです。
独自の焼結アドバンテージを構築する
粉末から始める
- 高エネルギー粉砕: プラネタリボールミルを使用して、WO3とWO2をナノスケールの均質性まで微粉化します。ここでの粒子表面活性化は、SPSがスパークで行うことを模倣します。
- 精密篩い分け: 振動式またはエアジェット式の篩い分け機は、狭い粒度分布から焼結を開始することを保証し、異方収縮を排除します。
- 脱泡と混合: 閉じ込められた空気を除去し、ホットプレス時の脱ガスと空隙形成を最小限に抑えます。
ホットプレスを調整する
- 圧力制御: 2段階のプロファイルを適用します——脱ガス中は低圧力、その後、焼結プラトーで30–50 MPaまで上昇させます。
- 温度上昇: 最新のPID制御真空ホットプレスは、SPSの急速加熱(グラファイト加熱体の限界内で)を模倣しつつ熱衝撃を回避する、多段階の昇温プロファイルに従うことができます。
- 雰囲気: 清浄な真空または流動アルゴンを維持します。酸素分圧は酸化タングステンにとって非常に重要です。
出力を検証する
密度、XRD、SEMを測定します。結果は、97%以上の密度と配向した結晶粒を持つ単相W18O49の円盤になるはずです。60分ではなかったかもしれませんが、午後のうちに——そしてSPSが拒否する形状へのスケールアップ能力を備えて——達成できます。
あなたのツールボックスにある静かな巨人
放電プラズマ焼結は、今後も限界を押し広げ続けるでしょう。しかし、静かな巨人——そして材料革新者にとって最もアクセスしやすいもの——は、完全な粉末調製ラインによって供給される、よく設計された真空ホットプレスのままです。その組み合わせは、単にW18O49を合成するだけではありません。それはプロセスへの自信を合成します。
粉末を制御すれば、相を制御できます。圧力を極めれば、結晶粒を極められます。残りはただの熱と時間——百万ドルのパルス電源なしで測定し最適化できる2つの変数です。
酸化物粉末を記録破りのセラミックスへと変革する準備ができている方々にとって、その道はしばしば、単に速い焼結ではなく、より賢いサンプル調製を通ります。当社の専門家に連絡する
クイックリンク

PowderPreparation
Last updated on May 14, 2026
関連製品
デュアルカップ真空遠心撹拌機 遊星式ペースト脱泡装置 産業用材料処理装置
非介入式材料均質機 真空脱泡行星搅拌 高粘度混合设备
工業用ペースト処理向け高速真空式遊星遠心ミキサー・脱泡機
産業用材料研究および精密実験室粉末分散用高効率真空遊星遠心ミキサー・脱泡機
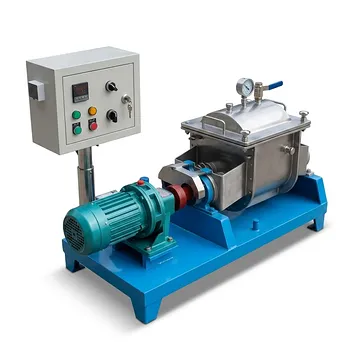
高粘度シリコーン、ゴム、コンパウンド混合用工業用真空ニーダー
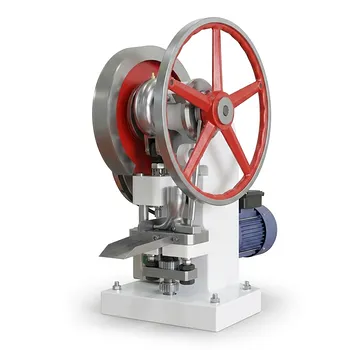
5トン 単発打錠機 実験室向け小規模生産

6トン小型単回打錠機 実験室用粉末造粒圧縮成形機 打錠成形機
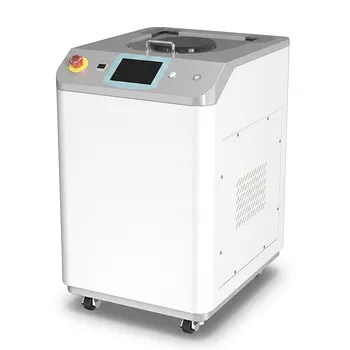
実験室用材料調製向け高粘度プラネタリ遠心ミキシング・真空脱泡装置
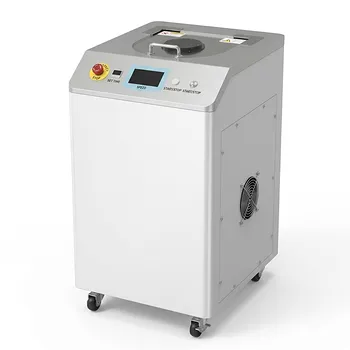
材料の脱泡・均一混合用 高粘度対応遊星遠心真空ミキサー
高粘度ペーストおよび先端材料科学向け産業用プラネタリー遠心真空脱泡ミキサー
高粘度ペースト・粉体均質化向け 工業用遊星遠心真空脱泡ミキサー
6トン可変周波数単発打錠機