ミクロンとメガパスカル:実験室用油圧プレスがコーティング接着の真実をどのように支えるか
Sep 22, 2026
試料の秘密の生活
誰もがユニバーサル試験機を見つめている。光り輝くロードセル。クロスヘッド速度。故障に向かって上昇するリアルタイムグラフ。
一方、最も危険な変数は、30メートル離れた作業台の上で、気づかれずに座っている。鋼鉄のロードブロック。コーティングされた試料。接着剤の squeeze bottle。
私は、ラボが引張試験パラメータに執着する一方で、そのデータが意味を持つかどうかを決定する5分間の組み立てステップを無視するのを見てきた。それは怠慢ではない。それは非常に人間的な盲点だ。私たちは測定できるものを信頼し、そして力を美しく測定する。接着剤層の厚さは測定しない。そして、物語全体を見逃してしまう。
ASTM C633は、溶射コーティングの接着強度を試験するための規格である。手順は簡単そうに聞こえる:コーティングされた試料をロードブロックに接着し、引き離し、破壊荷重を記録する。しかし、この規格は、その細かい文字の中に過酷な真実を隠している。接着剤の結合は、均一で、空隙がなく、正確に整列していなければならない。そうでなければ、画面上の数値はコーティングを表すのではなく、組み立てエラーを表すことになる。
実験室用油圧プレスは、単に2つの部品を押し付けるだけではない。それは、後で記録するすべてのメガパスカルの意味を守る。
接着剤はグルーではない
接着剤は固体になりたい流体である。その遷移中に、それは脆弱になる。不均一に溜まることがある。空気を閉じ込めることがある。治具の一方の側が他方よりもわずかに暖かいという理由で、界面全体で異なる速度で硬化することがある。
接着剤層は、化学が間違っているからではなく、物理学がそれをくじ引きに変えてしまったために、最も弱いリンクとなる。
油圧プレスはその物理学を制御する。それは正確でプログラム可能なトン数を適用し、接着剤を定義された膜厚に押し込む。「手で締める」ではない。「適切な感触になるまでクランプする」ではない。数値だ。再現可能。文書化可能。
その力がすべての試料で一貫しているとき、接着剤は変数ではなくなる。それはインフラストラクチャになる。
圧力を手術用具として使用する
均一な界面の作成
顕微鏡下での接着剤結合を想像してみよう。圧力がなければ、層の厚さは一方の端で20ミクロン、もう一方の端で80ミクロンと変動する可能性がある。引張荷重下では、その偏心は曲げモーメントを導入する。応力場は純粋な引張ではなくなる。試料は早期に破壊される。コーティングが非難される。
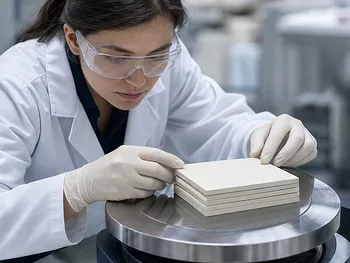
デジタルゲージ付きの油圧プレスを使用すると、ASTM C633で指定された正確なトン数を適用できる。接着剤膜は均一で微細な厚さに達する。力線は界面をまっすぐに流れる。引張試験は、測定すべきものを測定している。
見えないものを追い出す
気泡は接着試験のグレムリンである。肉眼では見えない—おそらく50ミクロン程度—しかし、それらは応力集中源である。高強度コーティング試験では、空隙の端の応力は平均応力の3倍になることがある。破壊はそこで始まる。
プレスの高荷重能力は、接着剤が硬化する前にこれらの気泡を押し出す。結果は完全に密な結合である。隠れた亀裂発生源はない。データセットに奇妙な低い外れ値はない。
幾何学的な罠
ロードブロックと試料は、完全に平行なままでなければならない2つの平坦な表面である。たとえわずかな角度であっても傾くと、引っ張ることは剥がすことになる。剥離強度は引張強度ではない。あなたは今、別の試験を実行している。
油圧プレスのプラテンは、平坦で平行なアライメントを強制する。機械は、オペレーターが疲れているか急いでいるかに関係なく、それを気にしない。それは組み立てを物理的に拘束するため、バッチ内のすべての試料が同じ幾何学的形状を共有する。これは、発表可能なデータと内部の混乱を分ける標準化の一種である。
忘れがちな熱変数
多くの高強度接着剤は硬化に熱を必要とする。そのため、組み立てをオーブンに入れ、待つ。しかし、オーブンは圧力をかけない。接着剤は、冷却中に膨張、脱ガス、または残留応力を発生させる可能性がある。
加熱プラテンを備えたプレスはこれを解決する。圧力と温度が連携して、接着剤が制御された熱の下で硬化している間、膜厚を一定に保つ。結果は、内部応力が低く、構造的完全性が高い結合である。
プロトコルで迅速なターンアラウンドが必要な場合、プログラム可能なサイクル制御により、圧力-温度プロファイルをすべてプリセットして離れることができる。ワンボタン。シフト間のばらつきなし。
接着強度試験用プレスの選び方
すべての油圧プレスがこの仕事のために設計されているわけではない。機械をあなたの本当の優先順位に合わせる方法を次に示します。
- ASTM C633への準拠が譲れない場合:デジタル圧力ゲージと正確な力調整機能を備えたプレスを選択してください。すべての試料について正確なトン数を文書化する必要があります。ファインコントロール油圧システムを備えた標準的なラボプレスは、そのトレーサビリティを提供します。
- 高スループットの品質管理を実行している場合:プログラム可能なサイクル、加熱プラテン、および急速冷却機能を探してください。これにより、均一性を犠牲にすることなくサイクル時間を短縮できます。
- 新しいコーティング配合を開発している場合:原材料の粉末圧縮や冷間等方圧プレスも処理できるプレスが必要であり、粉末からコーティングペレットまでのチェーン全体が同じ制御基準を共有します。
プレスはもはや単なるツールではない。それはあなたの測定システムの一部である。
システムとしての試料組み立て
| 主要な役割 | 技術的なメカニズム | 試験結果 |
|---|---|---|
| 制御された圧縮 | 正確なトン数による均一な接着剤膜厚 | 偏心荷重と曲げモーメントを排除する |
| 空隙の排除 | 高圧が閉じ込められた空気を排出する | コーティングで破壊され、接着剤の欠陥では破壊されない |
| 幾何学的なアライメント | 平行プラテンが組み立ての幾何学的形状を拘束する | 剥離成分のない純粋な引張応力 |
| 熱管理 | 加熱プラテンが一定の圧力下で接着剤を硬化させる | 内部応力の低減、ワークフローの加速 |
結果の背後にある機械
世界で最も高価な引張試験機でも、不適切に準備された試料を救うことはできない。しかし、適切に選択された油圧プレスは、データ整合性をゼロから構築する。それは、ばらつき、混乱、および無駄な試験実行を引き起こす見えない変数を排除する。
だからこそ、私たちは材料科学ラボ向けの完全な試料準備ソリューションを設計しています。当社の油圧プレス範囲は、すべての要求プロファイルをカバーしています:ルーチンASTM C633作業用の標準ラボプレス、高度な粉末および部品の統合用の冷間・温間等方圧プレス、組成分析用のXRFペレットプレス、温度に敏感な材料用の真空ホットプレス。
しかし、プレスは単独では機能しない。コーティングになる粉末は、クラッシャーまたはジェットミルでその旅を始める。噴霧性を決定する粒子径分布は、振動シーブシェーカーから現れる。混合物の均一性は、タスク用に設計された粉末ミキサーから得られる。チェーン内のすべての機器が精度のために構築されている場合、そのチェーンの終端にあるデータは信頼できるデータである。
最初のステップから試験プロトコルを設計してください。最後からではなく。
クイックリンク

PowderPreparation
Last updated on May 14, 2026